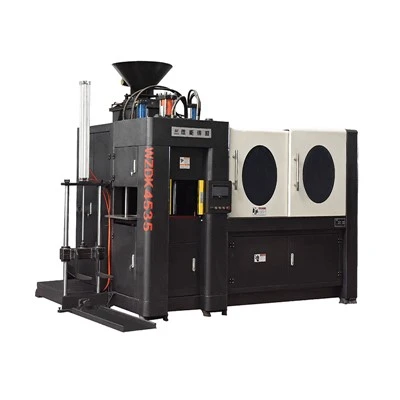
Die Gesamtstruktur der Schalenkernmaschine besteht hauptsächlich aus einer Säulenbaugruppe, einer Sandschießeinheit, einer Formrahmenbaugruppe und anderen Komponenten. Der gesamte Formrahmen ist über linke und rechte Stützplatten auf der Basis montiert, wobei die bewegliche Formplatte entlang von Führungssäulen gleitet, um das Schließen und Öffnen der Form durchzuführen. Der Wendemechanismus nutzt einen Pneumatikzylinder, um eine Zahnstange anzutreiben, die in ein Zahnrad auf der Trägerplatte eingreift und so eine automatische 180-Grad-Drehung ermöglicht; Durch diesen Vorgang wird überschüssiger ungehärteter Sand ausgeschüttet, um den Schalenkern zu bilden. Dieser Vorgang spart etwa 40 % des harzbeschichteten Sandes.
Das Steuerungssystem verwendet eine SPS (z. B. eine Mitsubishi-SPS aus Japan), die einstellbare Prozessparameter und eine automatische Regelung der Formtemperatur ermöglicht. Es unterstützt vollautomatische, Einzelzyklus-Automatik- und manuelle Betriebsmodi und verfügt über eine Mensch-Maschine-Schnittstelle (HMI).
Bestimmte Modelle des Sandschießgeräts (z. B. die Z95-Serie) sind mit einer Sandblasfunktion mit doppelter Wirkung ausgestattet, die sowohl auf der Ober- als auch auf der Unterseite wirkt.
Im Hinblick auf wesentliche Komponentenverbesserungen wurden Sandschießplatten mit einstellbaren Düsenmittenabständen eingeführt. Durch diese Konstruktion kann der Mittenabstand zwischen den Sandspritzdüsen frei auf der Platte eingestellt werden, sodass die Platte beim Formenwechsel nicht ausgetauscht werden muss. Dies senkt effektiv die Herstellungskosten der Formen, verkürzt die Zeit für den Formwechsel und erhöht die Produktionseffizienz.