Pressformmaschine
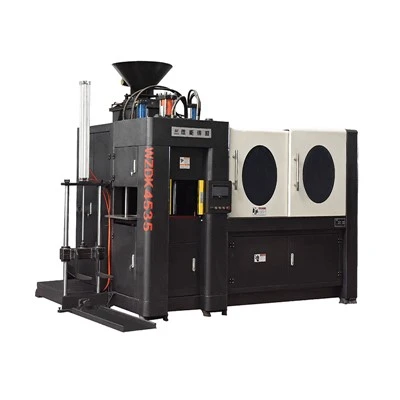
Diese Maschine verdichtet Formsand in einem Kolben, indem sie über einen Presskopf oder das Modell selbst Druck ausübt und dabei pneumatische oder hydraulische Kraft nutzt. Der angewandte Druck liegt typischerweise zwischen 0,25 und 0,4 MPa. Ein Nachteil dieses Maschinentyps besteht darin, dass die Sandform in den Bereichen, die am weitesten von der Druckanwendungsoberfläche entfernt sind, weniger kompakt ist. In den frühen 1950er Jahren kamen Hochdruckformmaschinen auf den Markt, die Drücke von mehr als 0,7 MPa über die Formoberfläche erzeugten. Ihre Quetschköpfe sind in verschiedenen Konfigurationen erhältlich, z. B. als flache, konturierte und mehrköpfige Ausführung (mit mehreren Quetschfüßen). Der Hochdruck-Mehrkopftyp ist der am weitesten verbreitete Typ. Bei Mehrkopfmaschinen ist der Presskopf in zahlreiche kleine, vertikal bewegliche Blöcke – oder „Köpfe“ – unterteilt und über Hydraulikzylinder wird eine hohe Verdichtungskraft erzeugt. Während der Verdichtung übt jeder Kopf einen Druck aus, der proportional zur Höhe des darunter liegenden Musters (dh der Dicke der Sandschicht) ist, was zu einer Form mit hoher, gleichmäßiger Kompaktheit und Härte führt. Diese Maschinen sind mit Mikrostoßmechanismen ausgestattet, die es ihnen ermöglichen, komplexe Muster zu verarbeiten. Sie verfügen typischerweise über eine Vier-Säulen-Struktur und sind in Einzel- oder Doppelstationskonfigurationen erhältlich. Um die Produktion kleiner bis mittlerer Serien zu ermöglichen, verfügen sie häufig über Vorrichtungen zum schnellen Musterwechsel, die einen Musterwechsel ohne Unterbrechung des Maschinenbetriebs ermöglichen. Das Hochdruck-Mehrkopfformen ermöglicht die Herstellung von Sandgussteilen mit dünnen Wänden, präzisen Abmessungen und glatten Oberflächen.
Rüttelformmaschine
Diese Maschinen werden in Standard-Ruck-Typen und Mikro-Ruck-Typen eingeteilt. Der Kolben und das Muster werden am Tisch der Maschine befestigt; Die Verdichtung beruht auf der Trägheit der Sandkörner, wenn der Tisch herunterfällt und auf die Ambossbasis aufprallt. Diese Maschinen erzeugen erheblichen Lärm und produzieren Formen mit schlechter Verdichtung in den oberen Abschnitten; Infolgedessen wurden sie weitgehend durch Mikrostoß-Quetschformmaschinen ersetzt.
Rüttelpressmaschine
Durch Anwenden einer Quetschwirkung auf eine Form, die bereits durch Rütteln verdichtet wurde, kann eine Form mit gleichmäßiger Verdichtung von oben nach unten erreicht werden. Üblicherweise wird die Mikrostoß-Pressformmaschine verwendet; Dabei wird der Arbeitstisch auf eine schwimmende Rüttelplatte abgesenkt, um den Formsand mikroerschüttert und vorverdichten zu lassen, gefolgt von einem abschließenden Quetschvorgang. Beim Mikrorütteln werden Vibrationen mit hoher Frequenz (500–1000 Zyklen/Minute) und niedriger Amplitude (5–25 mm) eingesetzt, wodurch die Vibrationen mit niedriger Frequenz (60–120 Zyklen/Minute) und hoher Amplitude herkömmlicher Rüttel-/Quetschmaschinen ersetzt werden. Die mit diesem Maschinentyp hergestellten Formen sind von hoher Qualität und die Maschine stellt relativ geringe Anforderungen an die Fundamentunterstützung.
**Blas-Squeeze-Formmaschine**
Diese Maschine verwendet Druckluft, um Formsand zur Vorverdichtung gleichmäßig in den Kolben zu blasen, gefolgt von der Anwendung von Druck zur Endverdichtung. Zu den gebräuchlichen Typen gehören vertikal teilende, flaschenlose Blas- und Quetschmaschinen und horizontal teilende, flaschenentfernende Blas- und Quetschmaschinen. Vertikal teilende flaschenlose Maschinen verwenden keine Flaschen; Sand wird direkt in eine Formkammer geblasen, in der sich die Modellplatte befindet. Sie bieten eine hohe Maßhaltigkeit und Produktivität – da auf beiden Seiten der Form Formhohlräume vorhanden sind – obwohl die Kernsetzung relativ schwierig ist und strenge Anforderungen an die Sandqualität gelten. Horizontal teilende Kolbenentnahmemaschinen verwenden Kolben zum Formen; Nach der Verdichtung wird die Form zusammengebaut und der Formkasten entnommen, was das Einsetzen des Kerns erleichtert und gleichzeitig eine hohe Produktivität beibehält.
**Sandschleuderer**
Diese Maschine verwendet rotierende Messer, um Sandballen auszuwerfen und so die Form zu verdichten. Sandschleudergeräte zeichnen sich durch gleichzeitige Sandfüllung und -verdichtung, einen einfachen und leichten Aufbau sowie eine starke Anpassungsfähigkeit aus. Allerdings unterliegen die Messer einem Verschleiß und die Produktivität ist relativ gering.
**Vollautomatische Formmaschine**
Vollautomatische Formmaschinen sollen den Formenherstellungsprozess automatisieren und können Rüttelkompakt-, Quetsch-Kompakt- und Blas-Quetsch-Technologien integrieren [5]. Ab 2026 bieten diese Maschinen eine hohe Produktivität; Die Einzelzykluszeiten liegen bei einigen Modellen zwischen 28 und 30 Sekunden oder 26 und 28 Sekunden (ohne Kerneinstellungszeit), während Modelle mit zwei Stationen eine Zykluszeit von 20 Sekunden erreichen können (einschließlich Kerneinstellungszeit). Bei den Sandblastechnologien handelt es sich um vielfältige Methoden wie Seitenblasen und Oben-/Untenblasen, um die Füllqualität und Vielseitigkeit zu verbessern. Das Design mit zwei Stationen ermöglicht gleichzeitige Form- und Kernformvorgänge und steigert so die Effizienz weiter. Das Gerät integriert intelligente Industrie 4.0-Funktionen wie Fehlerdiagnose und Fernüberwachung. Sein Design legt großen Wert auf Benutzerfreundlichkeit und Sicherheit und bietet Funktionen wie One-Touch-Bedienung und eine praktische Kerneinstellstation.